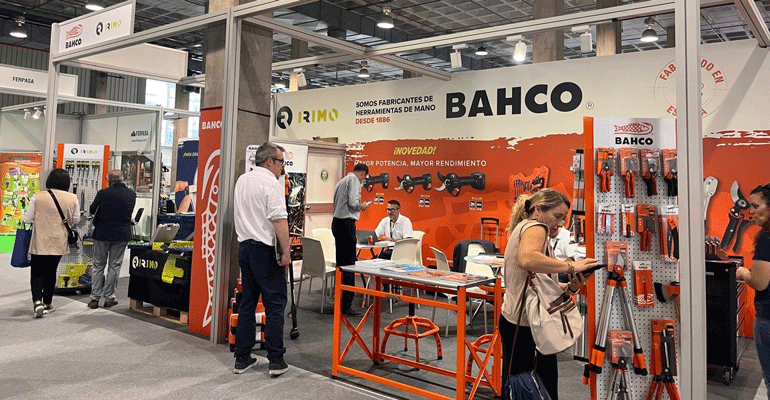
BAHCO estará presente en EUROBRICO 2026
2026-10-01

Empresas Premium









La selección y el mantenimiento del utillaje de corte, junto con el correcto ajuste del equipo, son claves para reducir mermas, mejorar la calidad y optimizar los costes de producción.
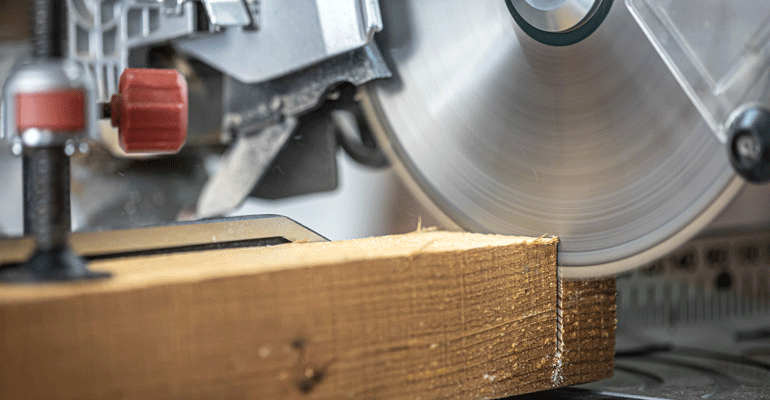
En cualquier proceso de transformación industrial, el corte es la operación donde se gana o se pierde margen antes incluso de que el producto llegue a la siguiente fase. Materiales como metales, plásticos, compuestos o madera lo ilustran con claridad: la calidad del filo, la geometría de la cuchilla y su ajuste al equipo determinan directamente cuánta materia prima acaba en el contenedor de rechazo y cuánta se convierte en producto vendible. En la industria de transformación de madera, por ejemplo, contar con las cuchillas de madera adecuadas al tipo de operación es el primer paso para reducir mermas y mantener la calidad de corte en toda la producción.
Merma: un coste oculto que pocos miden bien
La merma de corte rara vez aparece desglosada en los informes de producción, y cuando aparece, suele atribuirse a causas difusas como "variabilidad del material" o "ajuste de máquina". Sin embargo, la experiencia en planta muestra que gran parte de esa merma tiene un origen concreto y evitable: utillaje desgastado, mal especificado o incorrectamente ajustado.
El análisis de merma real en procesos de corte industrial contempla al menos tres componentes:
La suma de estos tres factores suele superar con holgura el coste del utillaje de corte. Invertir en cuchillas bien especificadas y mantenerlas en condiciones óptimas es, en la mayoría de los casos, la acción con mayor retorno sobre la merma total.
La geometría del filo como variable de proceso
Uno de los errores más extendidos en la gestión de utillaje es tratar todas las cuchillas como equivalentes siempre que tengan las mismas dimensiones exteriores. El ángulo del filo, el acabado superficial del bisel y el perfil del corte son variables de proceso, no simples características del catálogo.
En operaciones de corte transversal de madera, un ángulo de filo demasiado abierto produce astillado en la cara de salida, especialmente en maderas duras o con veta irregular. Un ángulo demasiado cerrado, en cambio, reduce la resistencia mecánica del filo y acelera su desgaste cuando el material presenta nudos o variaciones de densidad.
La industria del mueble y la carpintería industrial son buenos ejemplos de cómo la selección de geometría afecta directamente al acabado: en líneas de corte de tablero MDF o aglomerado, la diferencia entre un corte limpio y un corte con astillado visible puede determinar si una pieza es apta para uso visto o queda degradada a segunda categoría.
En metales, la situación es igualmente sensible. En líneas de corte de chapa o fleje, la holgura entre cuchillas superiores e inferiores en cizallas circulares debe ajustarse en función del espesor y el límite elástico del material. Una holgura incorrecta produce rebabas que requieren operaciones adicionales de desbarbado, con el consiguiente coste en tiempo y mano de obra.
Vida útil del utillaje: el indicador que más se ignora
La mayoría de las plantas no registran sistemáticamente los ciclos de corte por cuchilla. El cambio de utillaje se decide por inspección visual subjetiva o, en el peor de los casos, cuando la calidad del producto ya ha caído por debajo del umbral aceptable. En ambos casos se está operando en modo reactivo, con los costes asociados: merma acumulada antes del cambio, tiempos de parada no planificados y posible daño al equipo.
Un protocolo básico de seguimiento de vida útil incluye:
Este tipo de registro permite pasar de una política de cambio reactiva a una política predictiva, con intervalos de cambio definidos por datos reales de la propia línea.
Especificación de acero: más allá de la dureza
Cuando se habla de calidad de utillaje de corte, la dureza expresada en HRC es el dato que más se cita. Sin embargo, la dureza por sí sola no predice el comportamiento de una cuchilla en proceso. La tenacidad, la resistencia al desgaste abrasivo, la templabilidad y la estabilidad dimensional en el tratamiento térmico son propiedades igualmente relevantes que dependen de la composición del acero y del proceso de fabricación.
Para corte de madera, los aceros con alto contenido en cromo y carbono ofrecen buena resistencia al desgaste abrasivo que genera la sílice presente en muchas maderas y tableros derivados. Para corte de metales blandos como aluminio o cobre, en cambio, priman los acabados superficiales que minimizan la adherencia del material al filo.
La elección del acero es inseparable de la aplicación concreta. Un fabricante especializado como Teco Knives puede orientar esta decisión con criterio técnico basado en el tipo de equipo, el material a cortar y los volúmenes de producción, evitando la tendencia a especificar siempre el acero de mayor dureza disponible sin valorar si es el más adecuado para cada caso.
Ajuste del equipo: donde se multiplica o se anula la inversión en utillaje
Una cuchilla de alta especificación instalada en un equipo con un ajuste incorrecto rinde por debajo de sus posibilidades y se desgasta de forma anómala. Los parámetros de ajuste críticos varían según el tipo de equipo, pero en líneas generales incluyen:
En guillotinas y cizallas de corte recto:
En sierras de disco y fresadoras de corte:
En slitters y cortadoras de fleje:
Revisar estos parámetros cada vez que se cambia el utillaje es tan importante como la calidad de la propia cuchilla. Un cambio de cuchilla sin verificar el ajuste del equipo es una oportunidad perdida.
El refilado como estrategia de coste
En utillaje de corte industrial, el refilado o reavivado del filo permite recuperar el rendimiento de una cuchilla sin necesidad de sustituirla. En piezas de geometría sencilla y acero de alta calidad, es posible realizar varias reparaciones antes de que la pieza quede fuera de tolerancia dimensional.
La decisión de refilar o sustituir depende de varios factores: el tipo y magnitud del desgaste, la tolerancia disponible en longitud o diámetro, y el coste relativo del refilado frente al precio de una cuchilla nueva. En general, para cuchillas de gran tamaño o aceros especiales, el refilado bien ejecutado por un taller especializado tiene un coste muy inferior al de la reposición y mantiene las propiedades del acero original, incluyendo su tratamiento térmico.
Teco Knives incorpora el servicio de refilado dentro de su oferta de utillaje, lo que permite a sus clientes disponer de un canal único para la gestión del ciclo de vida completo de sus cuchillas, desde el suministro inicial hasta la recuperación del filo tras el desgaste en producción.
Reducir mermas y mejorar la calidad del producto final en procesos de corte industrial no requiere necesariamente inversiones en nueva maquinaria. En la mayor parte de los casos, la revisión sistemática del utillaje, su correcta especificación por aplicación y un ajuste riguroso del equipo producen mejoras significativas con una inversión muy contenida.
El utillaje de corte es un componente crítico de proceso cuya gestión merece el mismo rigor que se aplica a la maquinaria principal.Tratarlo como un consumible genérico es uno de los errores más costosos que comete la industria manufacturera, y también uno de los más fáciles de corregir.